機能
Advanced Quality Module / PATでできること
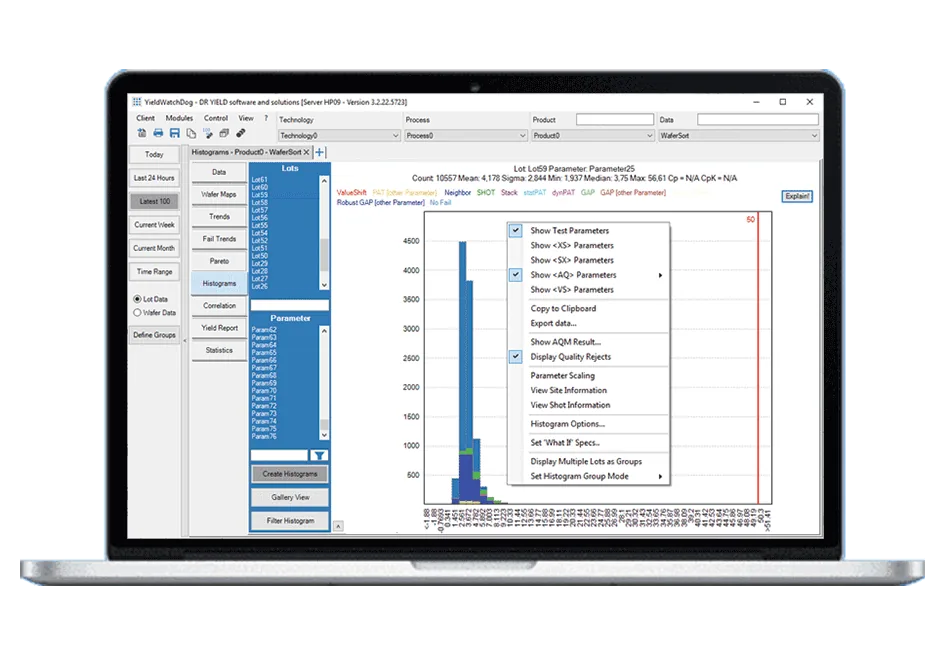
- 近傍ルール:不良デバイスごとに、周囲のデバイスにさらに不良がないかを確認
- 値シフト:同一部品の連続する測定値(例:バーンイン前後、高温/低温テスト)を比較し、大きすぎるシフトにフラグを付与
- 静的PAT(限界を一度算出し、xロットまたはy日ごとに適用)、動的PAT(現在のデータからウェーハごとに限界を算出)、ギャップベースPAT(主分布から外れた部品をスクリーニング)
- ロバスト手法:平均の代わりに中央値、標準偏差の代わりにIQRを使用
- ショット解析:リソグラフィのショット位置またはテストサイト位置のうち、他のチップの規定割合が不良となっている位置のチップをスクリーニング(主に不完全なリピーターの検出用)
- スタック解析(Z-PAT):ロット内の複数ウェーハにわたり、同じ位置の規定割合が不良となっている座標のチップをスクリーニング
- 製品、テスト工程、顧客要件ごとに設定可能
- 車載をはじめとするゼロディフェクト産業向けに、AEC-Q001などのフレームワークに沿って設計
サポート
当社エキスパートによる直接サポート
ソフトウェアと業界の両方を熟知した技術担当者が直接対応します。チケットの順番待ちはなく、企業規模にかかわらず同じ水準のサポートを提供します。
よくある質問
よくあるご質問
パート平均試験(PAT)とは何ですか?
PATは、外れ値検出のための統計的手法です。製品エンジニアは、パラメトリック特性が統計的に算出された良品/不良の判定限界から外れるダイをすべて特定します。母集団のテストデータから上側・下側のPAT限界を算出し、その範囲外にあるものはすべてスクリーニングで除外されます。PATが特に重要となるのは、車載などの品質が極めて重視される産業です。こうした産業ではゼロディフェクトが目標であり、規格限界には合格していても、同等の他の部品と比べて疑わしい挙動を示す部品を出荷してはなりません。YieldWatchDogでは、PATはAdvanced Quality Moduleの主要機能の一つです。正規分布を前提としないため、本モジュールはPATに加えて近傍ルール、値シフト検出、ショット解析、スタック解析を用いて、従来のPATでは見逃される弱い部品も特定します。限界は、製品、テスト工程、顧客要件ごとに設定できます。
静的PAT、動的PAT、ギャップベースPATの違いは何ですか?
静的PATは、上側・下側の限界を一度算出し、xロットまたはy日ごとに適用します。動的PATは、各ウェーハの現在のテストデータからウェーハごとに限界を算出します。動的PATは、静的PATを設定した後でなければ適用できません。ギャップベースPATは、主分布から大きく外れた部品をスクリーニングします。主分布が存在するかどうか、また主分布と部品の間にギャップがあるかどうかを確認するため、非ガウス分布に対してもロバストです。限界算出のロバスト手法では、外れ値そのものが限界をゆがめないよう、平均の代わりに中央値を、標準偏差の代わりに四分位範囲(IQR)を使用します。どの手法が適しているかはパラメータと製品によって異なるため、設定は製品およびテスト工程ごとに変更できます。
近傍ルール、値シフト、ショット解析、スタック解析では、どのような品質問題を検出できますか?
近傍ルールは、不良デバイスごとに、周囲のチップのうちいくつが同じく不良デバイスであるかを確認し、不良に囲まれた一見良品に見える部品を見つけます。値シフトは、同一部品の連続する測定値(たとえばバーンイン前とバーンイン後、あるいは高温テストと低温テスト)を比較し、想定より大きいシフトにフラグを立てます。ショット解析は、リソグラフィのショット位置またはテストサイト位置において、その位置にある他のチップの少なくとも規定割合が不良となっている場合に、そのチップをスクリーニングします。主な目的は、不完全なリピーターの検出です。スタック解析(Z-PATとも呼ばれます)は、1つのロットの複数ウェーハにわたって同じ位置の規定割合が不良となっている座標のチップをスクリーニングし、そのスタック内の残りのデバイスにフラグを立てます。これらを組み合わせることで、テストリミットには合格していても疑わしい挙動を示す集積回路を特定できます。